Die Berechnung beginnt bei fehlerfreien Beuteln pro Schicht und berücksichtigt Artikelvarianten, Formatwechsel, Kontrolle und Stillstände.
Die Höchstgeschwindigkeit im Eintrag ist lediglich eine Obergrenze unter unbekannten Bedingungen. Für die Planung wird der stabile Takt des Gesamtprozesses benötigt: Die verfügbare Produktionszeit wird durch den erforderlichen Ausstoß geteilt; anschließend wird jeder Arbeitsschritt mit dem realen Beutel und Produkt geprüft.
FORMAT / MATERIAL
DOSIS / GESCHWINDIGKEIT
VERSIEGELUNG / KONTROLLE
01/Methodik
Die Höchstgeschwindigkeit im Eintrag ist lediglich eine Obergrenze unter unbekannten Bedingungen. Für die Planung wird der stabile Takt des Gesamtprozesses benötigt: Die verfügbare Produktionszeit wird durch den erforderlichen Ausstoß geteilt; anschließend wird jeder Arbeitsschritt mit dem realen Beutel und Produkt geprüft.
Teilen Sie für jede Artikelvariante die Produktionsmasse durch das Nettogewicht des Beutels. Addieren Sie die Mengen und ergänzen Sie Prozessmuster sowie eine abgestimmte Reserve, ohne Kilogramm und Verpackungsanzahl zu vermischen.
kg je Artikelvariante
Nettogewicht
Beutel pro Schicht
02
2. Ermitteln Sie die verfügbare Zeit
Von der Schicht werden Anfahren, Reinigung, Materialwechsel, Kontrolle, geplante Wartung und Pausen abgezogen. Das verbleibende Zeitfenster bildet die Grundlage für den minimalen stabilen Durchsatz.
Produktionsminuten
Formatwechsel
geplante Stillstände
03
3. Prüfen Sie den Engpass
Dosieren, Beutelöffnen, Gaszufuhr, Versiegeln, Drucken und Abtransport haben unterschiedliche Zyklen. Der langsamste stabile Arbeitsschritt begrenzt unter Berücksichtigung des Puffers den Linienausstoß.
Dosierzyklus
Verpackungszyklus
Kontrolle und Ausschleusung
04
4. Führen Sie einen Abnahmetest durch
Legen Sie vorab Seriendauer, Produkt, Verpackung, zulässigen Ausschuss und die Erfassung von Stillständen fest. Vergleichen Sie die fehlerfreien Beutel innerhalb der Testdauer.
Bedingungen für Werks- und Standortabnahme (FAT/SAT)
Gutanteil
Stillstandsursachen
03/Checkliste
Was vor der Lieferantenanfrage festzuhalten ist
01Beutel pro Schicht für jede Artikelvariante berechnen
02unproduktive Zeit abziehen
03Zeit jedes Formatwechsels berücksichtigen
04Zyklen von Dosierer, Verpackungsmaschine und Kontrolle abgleichen
05Reserve als ausdrückliche Annahme statt als Zusage einplanen
06Ergebnis durch einen längeren Test mit dem Arbeitsformat bestätigen
01KATALOG / LIEFERANTENANGABEN
Modelle zur Prüfung der Methodik
Die Einträge helfen, die Checkliste auf bestätigte Daten anzuwenden. Ein fehlender Wert bleibt bis zur Antwort des Lieferanten unbekannt.
Widersprüche im AngebotThe title says dual chamber, but the supplier table distinguishes KYV500N at 18-20 bags/min from KYV500N2 with two alternating chambers at 38-40 bags/min. The selected KYV500N variation says 20-40 bags/min, conflicting with the model-specific 18-20 bags/min technical row. The page shows a 1500 kg machine but a 158 x 95 x 2185 cm, 68 kg shipping item; shipping values are not treated as machine weight or dimensions. Original (EN) · bitte bestätigen
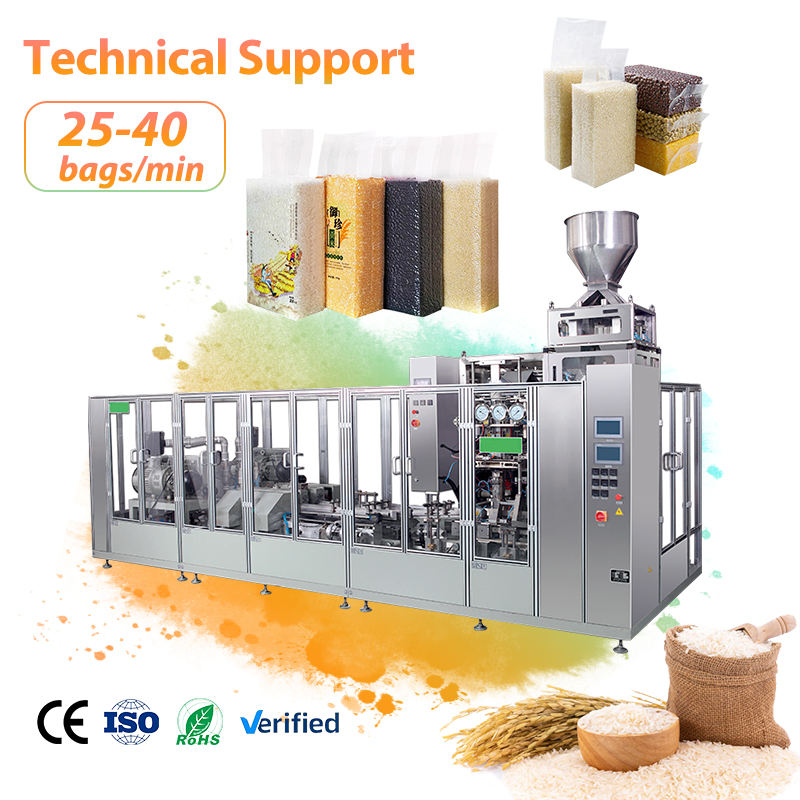
Mögliche Option für Vakuumverpackungen. Bestätigen Sie zulässiges Produkt, Beutelform und Einfluss des Verfahrens auf den Röstkaffee.
Redaktioneller Richtwert von PRECISION ROAST anhand des belegten Maschinentyps; keine Herstellerangabe.
Maschinentyp
Vakuumverpackung
Typ laut Quelle
Automatic vacuum packing machine Original (EN) · bitte bestätigen
Produkt
Gemahlener Kaffee
Produkt laut Quelle
Coffee powder; granule, powder and solid filling materials are listed Original (EN) · bitte bestätigen
Beutelformat
Brick vacuum bag; gusseted pillow, 3-side-seal and 4-side-seal bags are also listed Original (EN) · bitte bestätigen
Beutelbreite
40-200 mm
Beutellänge
60-200 mm
Dosierbereich
250 g and 500 g configurations named in the title Original (EN) · bitte bestätigen
Angegebener Durchsatz
25-40 bags/min in supplier attributes; selectable 15, 20, 25 or 40 bags/min variations Original (EN) · bitte bestätigen
Automatisierung
Automatisch
Automatisierung laut Quelle
Automatic; electric drive; eight working stations Original (EN) · bitte bestätigen
Stickstoff
vom Lieferanten nicht angegeben
Stickstoff laut Quelle
nicht angegeben
Entgasungsventil
vom Lieferanten nicht angegeben
Ventil laut Quelle
nicht angegeben
Versiegelung
Vacuum brick bag making; weighing, forming, packing and sealing Original (EN) · bitte bestätigen
Leistung
1.5 kW selected variation Original (EN) · bitte bestätigen
Spannung
220 V, 50/60 Hz
Abmessungen
8800 x 3800 x 4000 mm
Bediener
nicht angegeben
MOQ
1 set Original (EN) · bitte bestätigen
Preisart
abhängig von der Bestellmenge
Angegebener Preis zum Prüfzeitpunkt
GBP 81,334.50 for 1-4 sets; GBP 73,872.62 for 5+ Original (EN) · bitte bestätigen GBP
10. August 2026
Widersprüche im AngebotThe card lists a 1500 kg machine and 8800 x 3800 x 4000 mm machine dimensions, but the shipping item is shown as 11 x 11 x 10 cm and 20 kg; shipping values are rejected as non-machine data. The speed appears as both a 25-40 bag/min supplier range and four selectable capacity values; both source wordings are retained. Original (EN) · bitte bestätigen
Widersprüche im AngebotThe supplier dimension string has no unit, so millimetres were not inferred. The structured machine weight is 100 kg while a separate supplier field says 94 kg; weight is outside this research schema and neither is normalized. Original (EN) · bitte bestätigen
Weitere Einträge im Katalog: 2. Nächste Auswahl: 2.
05/häufige Fragen
Vor der endgültigen Auswahl
Wie wird eine Beutelmenge in Beutel pro Minute umgerechnet?+
Teilen Sie die erforderliche Anzahl fehlerfreier Beutel durch die verfügbaren Produktionsminuten. Ergänzen Sie anschließend die abgestimmte Reserve und prüfen Sie, ob die gesamte Anlage diesen Takt hält.
Welcher Verfügbarkeitsfaktor ist anzusetzen?+
Es gibt keinen universellen Richtwert. Solange eigene Statistiken fehlen, wird der Faktor als Annahme ausgewiesen und in mehreren Szenarien geprüft, nicht als garantiertes Ergebnis dargestellt.
Warum kann die Geschwindigkeit der Verpackungsmaschine vom Linienausstoß abweichen?+
Dosierer, Materialzuführung, Gas, Kennzeichnung, Kontrolle, Abtransport und Stillstände begrenzen die Linie. Die Geschwindigkeit einer Baugruppe beschreibt nicht das Gesamtsystem.
Die Methodik in eine Arbeitsspezifikation überführen
Halten Sie Produkt, Beutel, Dosis, Serie, Optionen und Infrastruktur fest und prüfen Sie anschließend die Modelle unter gleichen Bedingungen.